En cirugía ortopédica, las roturas intraoperatorias afectan a brocas, agujas y puntas de destornillador además de a los tornillos, y para un destornillador de fijación craneal ni ASTM F382 ni los criterios de la FDA para placas fijan un número de ciclos de durabilidad. Un número defendible se deriva de la declaración de reprocesamiento, un robot convierte la prueba en una medición y el desgaste del ajuste a presión exige seguir por separado el acople y la liberación.
El análisis de fallos en el hardware ortopédico y neuroquirúrgico tiene una forma constante y algo contraintuitiva. El implante no es lo único que se rompe. La herramienta que lo coloca también se rompe.
Un estudio retrospectivo de 2020 sobre 8.132 casos ortopédicos electivos registró 30 roturas de instrumental, una tasa del 0,36 por ciento; las brocas fueron el elemento más frecuente y las puntas de destornillador sumaron dos de las treinta. Un estudio de 2002 sobre 7.775 procedimientos encontró 14 instrumentos rotos en 12 casos. Una serie de 2021 de 12.601 pacientes atribuye el 44,4 por ciento de las roturas a las agujas de Kirschner, el 38,9 por ciento a los tornillos y el 16,6 por ciento a las brocas. Los datos más amplios del quirófano son aún menos halagüeños: en un estudio de cirugía cardíaca de 2022, los cirujanos comunicaron un problema con el equipo en el 92 por ciento de las operaciones; un estudio de 2019 encontró interrupciones relacionadas con dispositivos en el 30 por ciento de los procedimientos laparoscópicos, y una revisión sistemática de 2013 atribuyó una mediana del 23,5 por ciento de todos los errores en quirófano al equipo y la tecnología, con una mediana de 0,9 problemas de equipo por procedimiento.
Nada de esto es una cuestión de garantía. Una punta de destornillador que se redondea durante una reconstrucción craneal es un evento intraoperatorio con un paciente en la mesa.
El programa descrito aquí fue un sistema de fijación craneal con una interfaz a presión entre tornillo y hoja y un mecanismo de desacople mecánico propio. En OVA Solutions desarrollamos hardware de dispositivos médicos; nuestros 62 ingenieros han entregado más de 200 dispositivos. En este programa nuestro alcance cubrió el diseño mecánico, la creación de prototipos, las pruebas, la optimización del producto y el montaje de validación robótica. La validación consistió en 100 inserciones estandarizadas a par constante para caracterizar la durabilidad mecánica y el desgaste de la punta.
Nadie le dirá cuántos ciclos ejecutar
Lo más útil que conviene saber antes de planificar este tipo de validación es que el número no está publicado en ninguna parte.
ASTM F382 estima la resistencia a la fatiga de las placas óseas con un número de ciclos que fija quien ensaya, y los criterios de desempeño de la FDA para placas de fijación de fracturas no incluyen ningún ensayo de fatiga y dejan fuera de su alcance las placas craneales y maxilofaciales. ISO 7151:2024 cubre los requisitos generales y los métodos de ensayo para instrumentos quirúrgicos articulados no cortantes. El subcomité ASTM E08.05 se ocupa de la deformación cíclica y la fatiga, y F04.15 de los métodos de ensayo de materiales para dispositivos médicos.
Nada de ello indica cuántas veces debe acoplar un destornillador la cabeza de un tornillo antes de que la geometría de acople deje de ser fiable.
La forma defendible de derivar ese número pasa por el reprocesamiento y no por las normas de fatiga. ISO 17664-1 pide al fabricante que indique los límites del procesamiento de un dispositivo reutilizable, como un número máximo de ciclos de procesamiento u otra señal del final de su vida útil, e ISO 10993-1 espera que la evaluación biológica cubra esa misma vida del dispositivo. La lógica regulatoria es que el dispositivo debe seguir siendo seguro y eficaz durante todo su ciclo de vida declarado. Por tanto, la declaración de reprocesamiento fija el número de ciclos de la prueba de durabilidad, y ambos números deben decidirse juntos y no por equipos distintos en momentos distintos.
Una validación de 100 inserciones es defendible cuando el etiquetado declara 100 ciclos de reprocesamiento. Es arbitraria cuando el etiquetado declara otra cosa, y esa discrepancia es un hallazgo evitable.
El robot es un instrumento de medición
En un programa como este, la validación robótica suele describirse como automatización, lo que subestima lo que hace. El robot está ahí para eliminar una variable, no para ahorrar mano de obra.
Los datos publicados de par de inserción muestran cuánto varía el par en una misma tarea bien definida. Un estudio in vitro de inserción de tornillos pediculares informó un par de inserción medio de 2,3 Nm, desviación estándar 0,9, en 100 tornillos pediculares en 50 vértebras. Con una variación de ese tamaño entre tornillos, una prueba de desgaste no puede dejar el par al azar: hay que fijarlo y registrarlo en cada ciclo.
Si la pregunta experimental es cómo se degrada la geometría de acople con el uso, el par debe mantenerse constante en todos los ciclos. Un operador humano no puede hacerlo, y un mango limitador de par solo controla el límite superior, no el perfil completo de ángulo de aproximación, velocidad de acople y precarga axial. Un brazo robótico mantiene todo ello, lo que convierte una prueba de durabilidad en una medición repetible con una variable aislada.
La recomendación práctica es especificar la celda robótica como parte del método de ensayo en el archivo de historia del diseño, con el par aplicado, el vector de aproximación, la velocidad de inserción y la carga axial registrados en cada ciclo. Un resultado de desgaste sin esos parámetros es una anécdota.
El ajuste a presión tiene una especificación de dos lados
Una interfaz a presión entre tornillo y hoja tiene que hacer bien dos cosas opuestas. Debe sujetar el tornillo con firmeza suficiente para que no se caiga ni gire durante la colocación, y debe liberarlo limpiamente cuando el cirujano retira el destornillador.
El desgaste mueve ambas cosas, y las lleva hacia fallos distintos. Una interfaz que se ha aflojado por desgaste falla en el acople: el tornillo gira dentro del destornillador y no se puede apretar. Una interfaz con gripado o deformación falla en la liberación: el tornillo se queda en el destornillador después de colocarlo, el más disruptivo de los dos, porque ocurre cuando el cirujano cree que el paso ya está terminado.
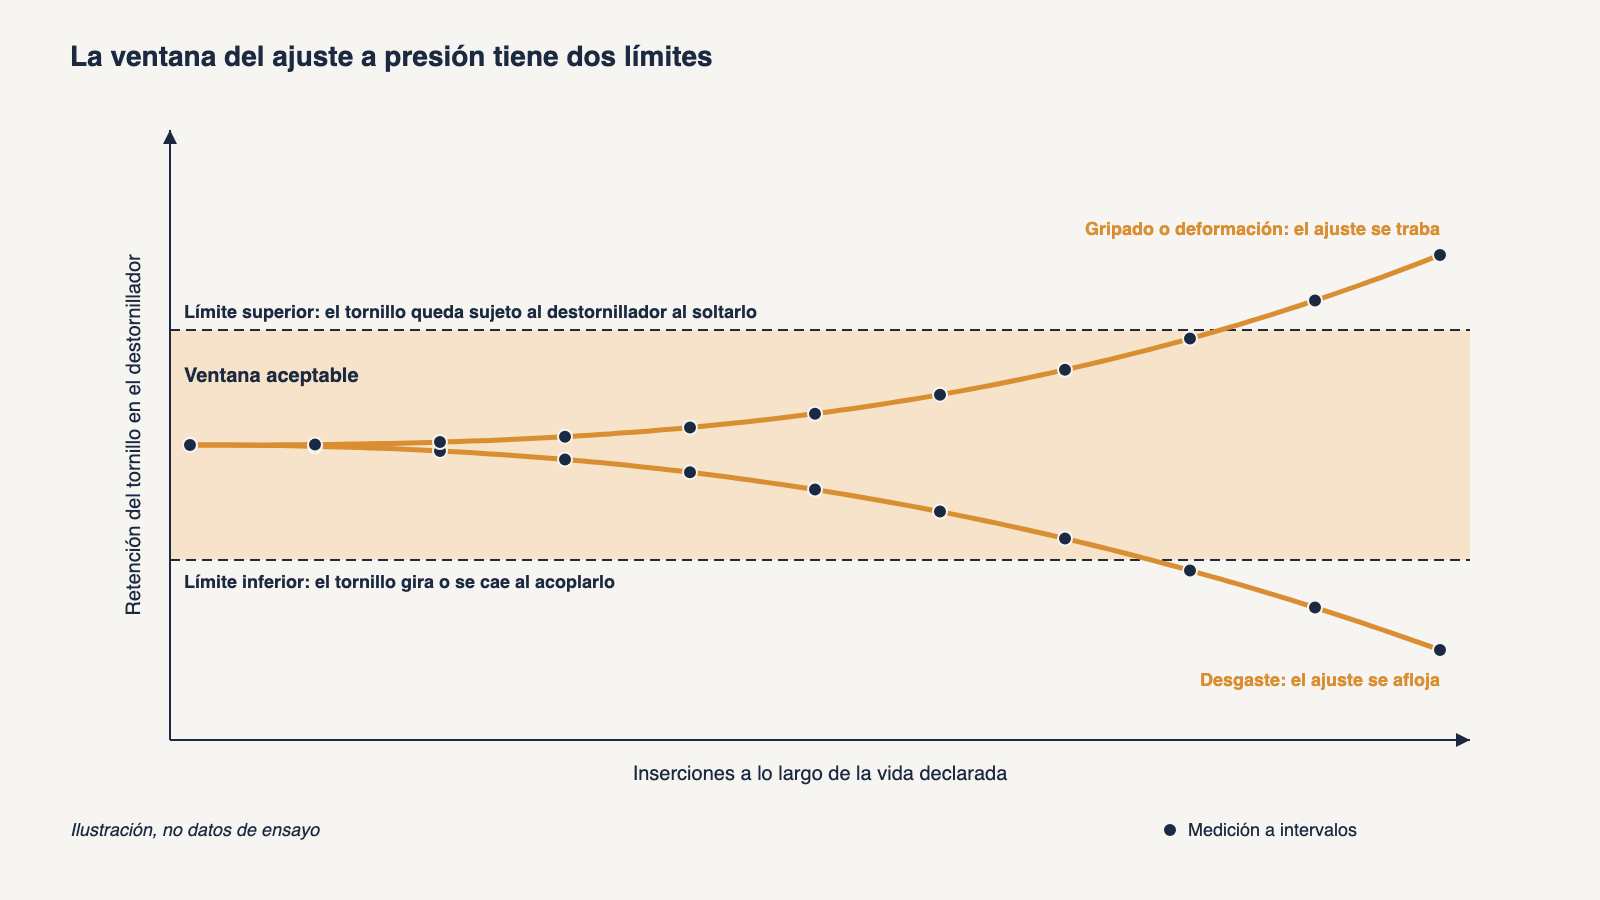
Un protocolo de desgaste que solo registra si algo se rompió no verá ninguno de los dos. El conjunto de mediciones debe incluir la fuerza de retención o el par de acople en cada intervalo, el comportamiento y la fuerza de liberación, y el cambio dimensional de la geometría de acople, seguidos a lo largo de todo el número de ciclos y no solo comparados entre la primera y la última unidad. La degradación de estas interfaces a menudo no es lineal, y una inflexión a mitad de vida es justamente el hallazgo que cambia una declaración de reprocesamiento.
El margen de diseño va donde está la tasa de fallos
La misma serie de 2021 separó los procedimientos de trauma de los electivos y encontró tasas de rotura del 0,64 por ciento frente al 0,08 por ciento, una diferencia de 7,44 veces con p igual a 0,001.
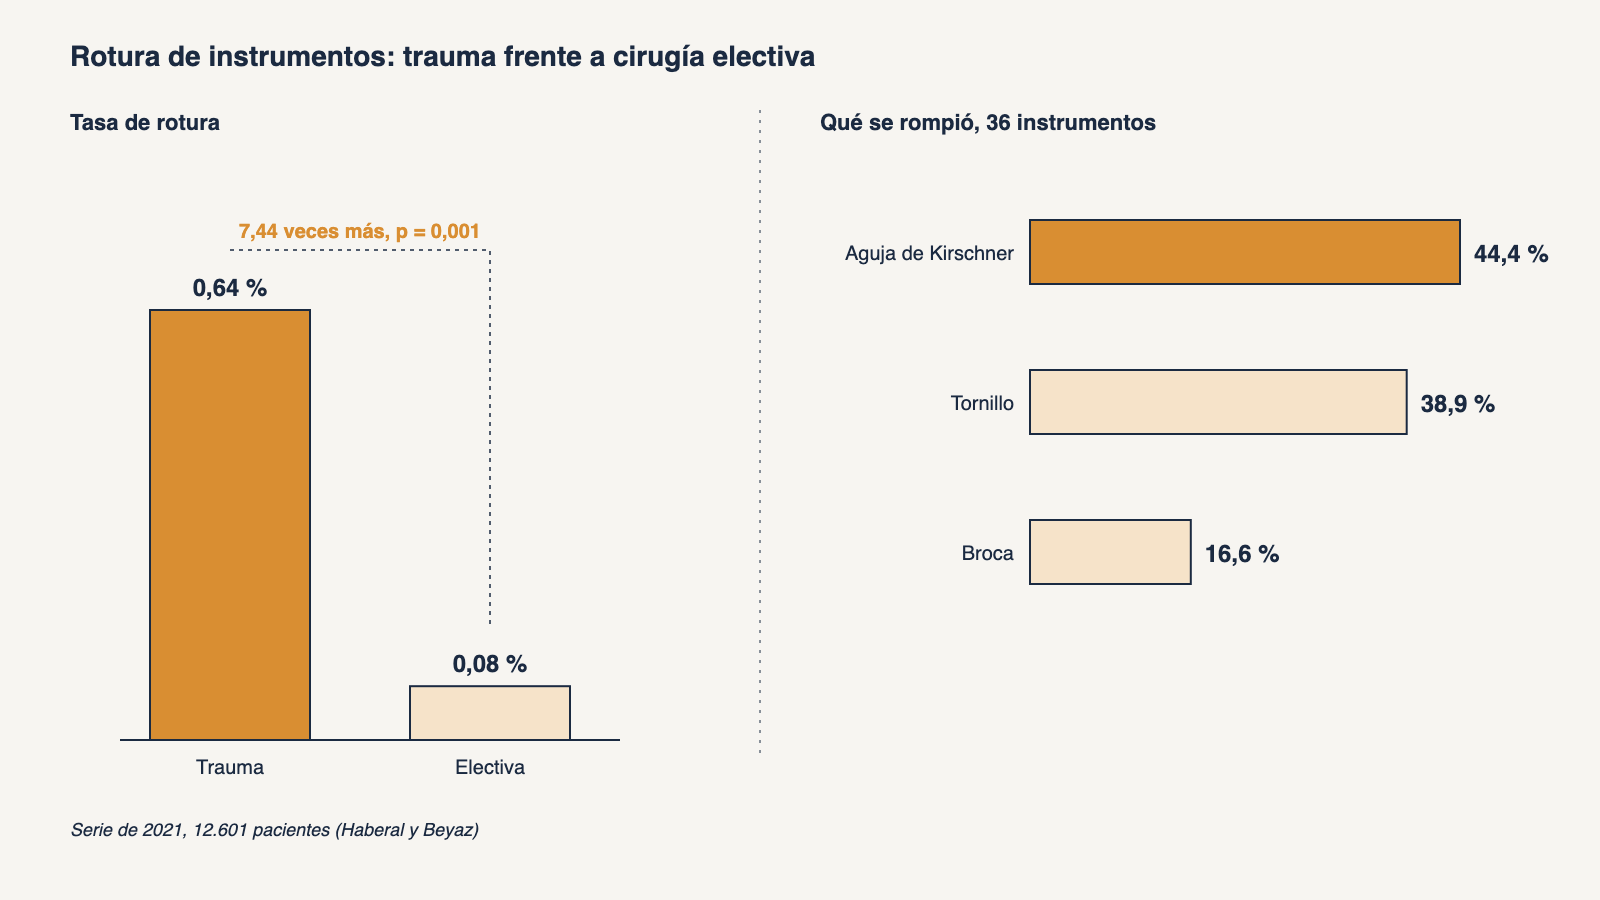
El trauma multiplica por unas siete los fallos del instrumental, y los motivos son corrientes, no exóticos: hueso más duro, ángulos de aproximación menos favorables, par aplicado más rápido y menos controlado, campos húmedos e instrumentos más avanzados en su vida de reprocesamiento porque la rotación se comprime.
Por eso una validación que solo ejercita el caso nominal prueba la condición en la que los fallos son menos probables. Un protocolo útil añade acople fuera de eje, geometría de destornillador degradada y al final de su vida, y par aplicado a un ritmo realista y no de laboratorio. Vale la pena gastar el margen de diseño donde la tasa de fallos observada es siete veces mayor, y el plan de pruebas debe reflejar ese reparto en lugar de distribuir el esfuerzo por igual.
La versión corta para un director de programa
Analice los fallos en el instrumento además de en el implante, porque los datos publicados de rotura los encabezan las brocas, las agujas y las puntas de destornillador, no solo el hardware que se queda en el paciente.
Derive el número de ciclos de durabilidad de la declaración de reprocesamiento según ISO 17664-1 y no de una norma de fatiga, y decida ambos números en la misma reunión.
Trate la validación robótica como metrología, especifique el par, el vector de aproximación, la velocidad de inserción y la carga axial por ciclo, y regístrelos en el archivo de historia del diseño.
Mida el acople y la liberación por separado en todo el rango de ciclos, porque el desgaste del ajuste a presión produce dos fallos distintos y solo uno de ellos parece una rotura.
Ponga el peso del plan de pruebas en las condiciones de trauma, donde la tasa de rotura publicada es 7,44 veces mayor que en los procedimientos electivos.
Preguntas frecuentes
¿Por qué validar el instrumento además del implante en un sistema de fijación craneal?
Porque los instrumentos también se rompen, y los datos publicados los cuentan. Un estudio retrospectivo de 2020 sobre 8.132 casos ortopédicos electivos registró 30 roturas de instrumental, el 0,36 por ciento, con las brocas como elemento más frecuente y dos de las treinta en puntas de destornillador. En una serie de 2021, las agujas de Kirschner fueron el 44,4 por ciento de las roturas, los tornillos el 38,9 por ciento y las brocas el 16,6 por ciento. Una punta de destornillador que se redondea durante una reconstrucción craneal es un evento intraoperatorio.
¿Cuántos ciclos de inserción debe tener una prueba de durabilidad de un destornillador de fijación?
Ninguna norma de fatiga da el número. ASTM F382 estima la resistencia a la fatiga de las placas óseas con un número de ciclos que fija quien ensaya, y los criterios de desempeño de la FDA para placas de fijación de fracturas no incluyen ningún ensayo de fatiga. El número se deriva de la declaración de reprocesamiento: el etiquetado indica durante cuánto tiempo puede procesarse y reutilizarse el instrumento, y la prueba de durabilidad debe cubrir esa misma vida, decidida en la misma reunión.
¿Por qué usar un robot en las pruebas de durabilidad de inserción?
Para mantener el par constante. Los datos in vitro publicados sobre inserción de tornillos pediculares dan un par de inserción medio de 2,3 Nm, desviación estándar 0,9, en 100 tornillos pediculares en 50 vértebras, así que el par varía bastante de un tornillo a otro. Un mango limitador de par solo controla el techo. Un brazo robótico mantiene además el ángulo de aproximación, la velocidad de inserción y la precarga axial, y convierte una prueba de desgaste en una medición con una sola variable aislada.
¿Qué debe medir una prueba de desgaste de una interfaz a presión entre tornillo y hoja?
El acople y la liberación, por separado. Una interfaz aflojada por desgaste falla en el acople: el tornillo gira en el destornillador y no se puede apretar. Una interfaz con gripado o deformación falla en la liberación: el tornillo se queda en el destornillador después de colocarlo. Registre la fuerza de retención o el par de acople, el comportamiento y la fuerza de liberación, y el cambio dimensional de la geometría de acople a intervalos durante todos los ciclos, porque la degradación a menudo no es lineal.
¿Por qué el plan de pruebas debe dar más peso a las condiciones de trauma?
Porque ahí es donde los instrumentos se rompen con más frecuencia. Una serie de 2021 de 12.601 pacientes encontró roturas de instrumental en el 0,64 por ciento de los procedimientos de trauma frente al 0,08 por ciento de los electivos, 7,44 veces más con p igual a 0,001. Un protocolo útil añade acople fuera de eje, geometría de destornillador al final de su vida y par aplicado a un ritmo realista, en lugar de ejercitar solo el caso nominal de laboratorio, donde los fallos son menos probables.
¿Qué normas cubren los ensayos de un destornillador de fijación reutilizable?
Ninguna fija directamente el número de ciclos. ISO 7151:2024 da los requisitos generales y los métodos de ensayo para instrumentos quirúrgicos articulados no cortantes. ISO 17664-1 cubre la información que el fabricante proporciona para procesar un dispositivo reutilizable, incluido el punto en que el procesamiento debe terminar, e ISO 10993-1 cubre la evaluación biológica a lo largo de la vida del dispositivo. Los subcomités ASTM E08.05 y F04.15 se ocupan de la formación de grietas por fatiga y de los métodos de ensayo de materiales. Por eso el programa debe derivar el número de sus propias declaraciones.
Fuentes: estudio de rotura de instrumental ortopédico, 2020 · estudio de rotura de instrumental ortopédico, 2002 · Haberal y Beyaz, rotura de instrumental en cirugía de trauma frente a electiva, 2021 · versión de acceso abierto del mismo artículo · estudio de fallos de equipo en cirugía cardíaca, 2022 · estudio de interrupciones por dispositivos en laparoscopia, 2019 · revisión sistemática sobre seguridad en quirófano, 2013 · par de inserción de tornillos pediculares, in vitro, 2025 · ISO 7151:2024 · ISO 17664-1:2021 · ISO 10993-1:2025 · ASTM E08.05 · ASTM F04.15
Lisa Voronkova es experta en desarrollo de dispositivos médicos y CEO de OVA Solutions, una firma de I+D de 62 ingenieros que ha entregado más de 200 dispositivos. Es doctora en matemáticas aplicadas y autora de Hardware Bible: Build a Medical Device from Scratch.
Si está desarrollando algo en este ámbito, estaremos encantados de revisarlo con usted. Reserve un hueco en el calendario de Lisa en lisavoronkova.com/booking y, si ningún horario le encaja, escriba a lisa@ovasolutions.com.
Más sobre este tema: Prototipado y desarrollo de producto